

Wybór materiału bezpośrednio wpływa zarówno na cenę początkową, jak i-wartość długoterminową. Grubsze panele, stopy-odporne na korozję i wykończenia-o wysokiej trwałości kosztują początkowo więcej, ale są mniejsze ryzyko odkształcenia i koszty konserwacji. Inteligentny wybór równoważy obciążenie strukturalne, narażenie na środowisko i cele wizualne, tworząc przewidywalne koszty w cyklu życia, a nie krótkoterminowe-oszczędności z ukrytym ryzykiem.
1. Zmienne surowców wpływające na koszt podstawowy
Zanim architekci lub budowniczowie porównają metody produkcji lub wykończenia,decyzje dotyczące surowców już uwzględniają dużą część kosztów końcowych. W rzeczywistych projektach ten krok często oddziela kontrolowane budżety od ciągłych korekt. W przypadku systemów elewacyjnych,-osłon przeciwsłonecznych i przegród architektonicznych wybór materiału podstawowego bezpośrednio określa współczynnik plastyczności, zachowanie konstrukcji i ograniczenia dalszego przetwarzania-szczególnie podczas pracy zperforowane blachy aluminiowe w dużych formatach panelowych.
Na przykład w projekcie elewacji biura komercyjnego w Azji Południowo-Wschodniej wczesna zmiana gatunku i grubości stopu zmniejszyła straty materiału o ponad 12%, przy jednoczesnym zachowaniu zgodności z obciążeniem wiatrem.Sama ta decyzja miała większe znaczenie niż późniejsza optymalizacja zakończenia.
1.1 Gatunki stopów aluminium i różnice cenowe
Wybór stopu aluminium określacena bazowa za tonęi określa wydajność mechaniczną. W architektonicznych panelach perforowanych dominują stopy serii 3000 i 5000, ponieważ równoważą odkształcalność i wytrzymałość bez zbędnych dodatkowych kosztów.
- 3003 / 3005stopy nadają się do zastosowań dekoracyjnych i-o średnich obciążeniach, gdzie gęstość zginania i wykrawania pozostaje wysoka.
- 5052 / 5005stopy zapewniają wyższą wytrzymałość na rozciąganie i odporność na korozję, dzięki czemu są powszechnie stosowane w fasadach zewnętrznych i projektach przybrzeżnych.
Różnice cenowe pomiędzy tymi stopami zazwyczaj wahają się8–15% na tonę, ale rzeczywisty wpływ na koszty pojawia się później: twardsze stopy zwiększają zużycie narzędzi i zmniejszają prędkość wykrawania.Wybór mocniejszego stopu, niż faktycznie wymaga projekt, rzadko się opłaca.
| Stopień stopu | Typowy przypadek użycia | Koszt względny | Kluczowa zaleta |
|---|---|---|---|
| 3003 / 3005 | Ekrany wewnętrzne, osłony przeciwsłoneczne | Niżej | Doskonała formowalność |
| 5005 | Okładzina architektoniczna | Średni | Lepsze wykończenie powierzchni |
| 5052 | Elewacje zewnętrzne, strefy przybrzeżne | Wyższy | Wyższa wytrzymałość i odporność na korozję |
1.2 Cewka a blacha i stabilność dostaw
Forma surowca-zwój lub-pocięty arkusz-zmienia obastabilność cen i wydajność produkcji. Produkcja w kręgach-najlepiej sprawdza się w przypadku standardowych wzorów perforacji i dużych ilości, natomiast arkusze pasują do paneli architektonicznych o niestandardowych-wymiarach.
- Oferty akcji cewekKoszt materiałów niższy o 3–7%.ze względu na wyższy plon i mniejszą liczbę przycięć.
- Arkusze zmniejszają złożoność konfiguracji w przypadku paneli o różnych rozmiarach i nieregularnych układach.
W kompleksie handlowym-o mieszanym zastosowaniu wykonawcy często określają arkusze tak, aby pasowały do modułów siatki elewacji i unikały-cięcia na placu budowy.Wybór ten poprawia dokładność montażu, nawet jeśli koszt surowca jest nieco wyższy.Kiedy panele te zintegrują się z szerszymaluminiowa płyta okładzinowasystemu, spójność formatu dostaw staje się jeszcze ważniejsza, aby uniknąć nieprawidłowego ustawienia podczas instalacji.
1.3 Wybór grubości i jego bezpośredni wpływ na koszty
Grubość jest najbardziej źle rozumianą zmienną kosztową. Zwiększanie grubości nie tylko zwiększa wagę,-to się zmieniaprędkość wykrawania, ograniczenia-powierzchni otwartej i konstrukcja ramy pomocniczej.
Typowe zakresy architektoniczne:
- 5–2,0 mmdo wewnętrznych lub dekoracyjnych paneli perforowanych.
- 5–3,0 mmdo fasad zewnętrznych wymagających-obciążenia wiatrem.
- 5 mm i więcejtylko wtedy, gdy wymaga tego rozpiętość konstrukcyjna lub odporność na uderzenia.
Skok z 2,0 mm na 3,0 mm zwiększa mniej więcej koszt surowca45–50%, ale sztywność wzrasta bardziej niż proporcjonalnie.Nadmierne-określenie grubości często prowadzi do niepotrzebnych stalowych ram pomocniczych, wyższych kosztów transportu i wolniejszego montażu.Doświadczeni inżynierowie zajmujący się fasadami zazwyczaj optymalizują grubość wraz z gęstością perforacji, zamiast traktować je jako osobne decyzje.

2. Czynniki projektowania perforacji, które zmieniają koszt produkcji
Decyzje dotyczące projektu perforacji wpływają na koszty produkcjibardziej bezpośrednio, niż większość kupujących się spodziewa. Gdy specyfikacje surowców pozostaną niezmienne, geometria otworów, gęstość i wybór narzędzi determinują prędkość wykrawania, ilość złomu i zużycie sprzętu. W przypadku dużych projektów elewacji lub ekranów czynniki te często wyjaśniają20–35% różnic w kosztachpomiędzy wizualnie podobnymi perforowanymi panelami aluminiowymi. Doświadczeni architekci i producenci traktują perforację jako zmienną produkcyjną, a nie tylko wzór graficzny.
2.1 Kształt, rozmiar i gęstość wzoru otworu
Geometria otworu stanowi podstawę wydajności wykrawania.Okrągłe otwory pozostają-najbardziej stabilną opcjąponieważ oprzyrządowanie trwa dłużej, a maszyny pracują szybciej. Kwadratowe, szczelinowe lub nieregularne kształty wyglądają charakterystycznie, ale zwiększają liczbę trafień i obciążenie narzędzia.
Z danych-sklepu:
- Zwykle wystarcza siatka z okrągłymi-otworami o średnicy 6 mm25–30% większa prędkość wykrawanianiż porównywalny wzór kwadratowy.
- Ekstremalnie małe otwory o średnicy poniżej 4 mm znacznie zmniejszają przepustowość, szczególnie w przypadku grubszych paneli o grubości powyżej 2,5 mm.
Gęstość wzoru ma jeszcze większe znaczenie. Wąskie odstępy między środkami--zwiększają częstotliwość trafień na metr kwadratowy, wydłużając czas pracy i zużycie maszyny. W projekcie fasady-stacji tranzytowej zmniejszenie gęstości o zaledwie 10% obniżyło koszty produkcji o prawie 18% bez wpływu na przejrzystość wizualną.Inteligentna perforacja równoważy intencje wizualne z rzeczywistością maszynową, szczególnie w przypadku-dużej głośnościperforowana blacha aluminiowaprodukcja.
2.2 Współczynnik powierzchni otwartej i wykorzystanie materiału
Współczynnik powierzchni otwartej bezpośrednio kontroluje uzysk materiału i wydajność w dalszej części procesu. Większość aplikacji architektonicznych mieści się pomiędzy20% i 45% powierzchni otwartej, który równoważy przepływ powietrza, cieniowanie i sztywność panelu. Wypychanie poza 50% otwartej przestrzeni radykalnie zwiększa ryzyko złomu i deformacji.
Z punktu widzenia kosztów:
- Większa otwarta powierzchnia zmniejsza wagę netto aluminium na panel.
- Jednakże nadmierna otwartość zwiększa liczbę odrzutów z powodu rozdarcia krawędzi i zniekształcenia panelu.
- Konieczne staje się wtedy wzmocnienie lub grubsze grubości, co kompensuje oszczędności materiałowe.
W przypadku zewnętrznych ekranów elewacyjnych inżynierowie często zakrywają otwartą przestrzeń przy40–45%aby uniknąć dodawania dodatkowych usztywnień.Takie podejście oszczędza zarówno czas produkcji, jak i pracę instalacyjną, szczególnie w przypadku-wieżowców, w których tolerancja płaskości jest niewielka.
2.3 Standardowe oprzyrządowanie a wymagania dotyczące niestandardowego wykrawania
Strategia oprzyrządowania decyduje o tym, czy projekt perforacji będzie skalowalny ekonomicznie.Standardowe stemple amortyzują się szybko, co czyni je idealnymi do budynków komercyjnych i o mieszanym-użytkowaniu, o powtarzalnych wzorach. Niestandardowe stemple powodują początkowe koszty oprzyrządowania, ale mogą zmniejszyć całkowitą liczbę trafień na panel, jeśli geometria upraszcza układ.
Typowa struktura kosztów:
- Standardowe oprzyrządowanie: minimalny koszt konfiguracji, najniższe ryzyko, najszybsza dostawa.
- Niestandardowe narzędzia: wyższy koszt początkowy, ale cena jednostkowa gwałtownie spada po średnio-nakładach (zwykle 800–1200 m²).
W przypadku charakterystycznych projektów lub markowych fasad zespoły często uzasadniają niestandardowe wykrawanie, blokując wzór na wielu elewacjach.Decyzja ta rozkłada koszty oprzyrządowania na całą przegrodę budynku, zapewniając identyfikację wizualną bez nadmiernych kosztów produkcji.
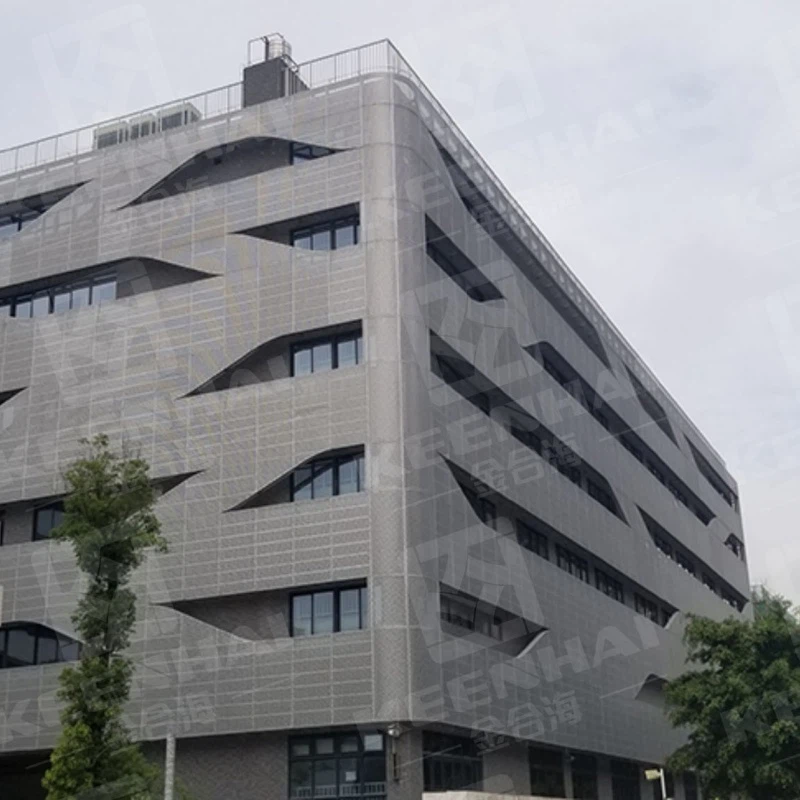
3. Wymiary panelu i złożoność wykonania
Rozmiar panelu i złożoność produkcji często wyjaśniajądlaczego dwie oferty na perforowane fasady aluminiowe znacznie się od siebie różnią, nawet jeśli materiały i wzory wyglądają podobnie na rysunkach. Większe panele zmniejszają widoczność połączeń, ale zwiększają ryzyko złomu, trudności w obsłudze i ciśnienie tolerancji. Doświadczone zespoły zajmujące się fasadami oceniają wymiary wcześnie, ponieważ geometria paneli bezpośrednio wpływa na wydajność, dokładność gięcia i niezawodność montażuAluminiowa blacha perforowanasystemy stosowane w przegrodach architektonicznych.
3.1 Limity rozmiaru arkusza i wydajność
Standardowe szerokości blach aluminiowych zazwyczaj wahają się od1000–1500 mm, o długościach zwykle ograniczonych do4 000–6 000 mmw zależności od stopu i grubości. Projektantom przekraczającym te limity grożą dwie natychmiastowe kary: niższa wydajność i wyższy odsetek odrzuceń. Panele o dużych rozmiarach często wymagają niestandardowego pozyskiwania kręgów lub dzielenia, co zwiększa ilość złomu8–15%średnio.
W przypadku fasad komercyjnych mądrzejsza strategia wykorzystuje rozmiary paneli, które skutecznie dopasowują się do siebie podczas wykrawania. Na przykład kompleks handlowy w Azji Południowo-Wschodniej ograniczył straty materiałów o 12%, po prostu dostosowując szerokość panelu z 1250 mm do 1200 mm-bez kompromisów wizualnych, wymierne oszczędności.Wydajność wydajności nagradza dyscyplinę wymiarową, zwłaszcza gdy setki paneli powtarzają się na elewacjach.
3.2 Koszty gięcia, składania i obróbki krawędzi
Gdy panele opuszczają płaską formę, złożoność produkcji szybko rośnie. Każde zagięcie zwiększa czas konfiguracji, zużycie narzędzi i ryzyko związane z dokładnością. Ostre zwroty poniżej 20 mm wymagają mocniejszego-sterowania hamulcem, szczególnie w strefach perforowanych, gdzie spada wytrzymałość materiału.
Typowe czynniki kosztowe obejmują:
- Liczba zagięć na panel.
- Głębokość powrotu w stosunku do grubości.
- Obróbka krawędzi, taka jak obrębianie krawędzi lub spawane ramy.
Do ekranów zewnętrznych iperforowane rozwiązania w zakresie okładzin aluminiowychzagięte krawędzie często zastępują dodatkowe usztywnienia, oszczędzając czas montażu, nawet jeśli koszt produkcji nieznacznie wzrasta.Ten kompromis-zwykle sprzyja całkowitemu kosztowi projektu, a nie tylko ceny fabryczne.
3.3 Wymagania dotyczące kontroli płaskości i tolerancji
Oczekiwania dotyczące płaskości określają rzeczywisty poziom trudności projektu. Często pozwala na to standardowa tolerancja architektoniczna±2–3 mm na metr, ale fasady premium i ściany wewnętrzne mogą wymagać±1 mm lub mniej. Osiągnięcie tej precyzji wymaga mniejszych prędkości wykrawania,-kolejnego odprężania i kontrolowanego układania.
Poniższa tabela pokazuje, jak docelowe tolerancje wpływają na nakład pracy:
| Typ aplikacji | Typowy rozmiar panelu | Tolerancja płaskości | Wpływ na koszty |
|---|---|---|---|
| Zewnętrzny ekran elewacyjny | 1200 × 2400 mm | ±2–3 mm/m | Linia bazowa |
| Wnętrze charakteryzuje się ścianą | 1000 × 2000 mm | ±1,5 mm/m | +10–15% |
| Charakterystyczna fasada architektoniczna | 1500 × 4000 mm | ±1 mm/m | +20–30% |
Większa płaskość zawsze kosztuje więcej, ale zmniejsza także-dopasowanie na miejscu, niespójność cieni i zniekształcenia obrazu pod wpływem padającego światła.

4. Obróbka powierzchni i wybór wykończenia
Często decyduje obróbka powierzchnijak długo faktycznie sprawdza się aluminiowa fasada perforowana, a nie tylko to, jak wygląda pierwszego dnia. W przypadku projektów architektonicznych wybór wykończenia bezpośrednio wpływa na odporność na korozję, stabilność kolorów, cykle czyszczenia i długoterminowe-budżety na konserwację. Podczas określaniaAluminiowa blacha perforowanadoświadczeni architekci traktują wybór powłoki jako decyzję-kontrolującą koszty, a nie dekoracyjną refleksję.
4.1 Porównanie kosztów malowania proszkowego, anodowania i PVDF
Każde wykończenie zapewnia inny poziom wydajności, a cena odzwierciedla tę rzeczywistość. Malowanie proszkowe pozostaje najbardziej ekonomiczną opcją w przypadku wnętrz i osłoniętych fasad. Anodowanie zapewnia doskonałą twardość powierzchni i metaliczną konsystencję, podczas gdy PVDF zapewnia najdłuższą żywotność na zewnątrz pod wpływem promieni UV i zanieczyszczeń.
| Typ wykończenia | Typowa grubość | Żywotność (zewnętrzna) | Koszt względny |
|---|---|---|---|
| Malowanie proszkowe | 60–80 μm | 8–12 lat | Niski |
| Anodowanie | 15–25 μm | 15–20 lat | Średni |
| Powłoka PVDF | 25–35 μm | 20–30 lat | Wysoki |
W wysokich-budynkach komercyjnych w regionach przybrzeżnych projektanci rutynowo wybierają PVDF pomimo wyższych kosztów początkowych, ponieważponowne pomalowanie rusztowania często kosztuje więcej niż same panelenadgodziny.
4.2 Grubość powłoki, zakres kolorów i wpływ wielkości partii
Koszt powłoki nie skaluje się liniowo. Zwiększanie grubości z 60 μm do 80 μm może podnieść koszt powlekania o ok10–18%, głównie ze względu na mniejszą prędkość linii i większe zużycie proszku. Wybór koloru również ma znaczenie: standardowe kolory RAL działają wydajnie, podczas gdy niestandardowe wykończenia metaliczne lub matowe wymagają czyszczenia liniowego i natryskiwania próbnego.
Wielkość partii odgrywa kluczową rolę. Za małe partie poniżej 300 m² często pobierana jest dodatkowa opłata, ponieważ linie do powlekania preferują ciągłe przebiegi. Inteligentne zespoły projektowe wcześnie konsolidują kolory paneli i wykończenia, redukując straty związane z konfiguracją i zapewniając spójność wizualną na wszystkich elewacjach.
4.3 Trwałość wykończenia a koszt cyklu życia
Trwałość przekłada się bezpośrednio na pieniądze. Pokryty proszkowo-ekran wewnętrzny może wymagać minimalnej konserwacji przez dziesięć lat, podczas gdy elewacje zewnętrzne są narażone na degradację pod wpływem promieni UV, mgłę solną i cykle termiczne.Wybór wyższej-klasy wykończenia zmniejsza koszty ponownego malowania, dostępu do sprzętu i przestojówzwłaszcza w wysokich budynkach.
W praktyce deweloperzy komercyjni obliczają koszt cyklu życia na 20–25 lat. W przypadku projektów, w których stosuje się PVDF lub anodowanie-wysokiej jakości, zazwyczaj odzyskuje się premię w ciągu jednego głównego cyklu konserwacji.Najtańsze wykończenie rzadko pozostaje najtańsze po rozpoczęciu użytkowania budynków.

5. Ilość projektu, czas realizacji i kwestie logistyczne
Skala projektu i strategia dostawy często zmieniają koszt całkowity w większym stopniu niż sam wybór materiałów. Dla nabywców architektury,ilość, termin i logistyka decydują o tym, czy oferta pozostaje stabilna, czy też zmienia się w trakcie realizacji. Przy pozyskiwaniuAluminiowa blacha perforowanadoświadczone zespoły wcześnie dostosowują planowanie wolumenów i strategię wysyłki, aby uniknąć ukrytych opłat w dalszej części projektu.
5.1 Progi MOQ i zachowanie cen jednostkowych
Producenci wyceniają panele perforowane w oparciu o wydajność produkcji. Poniżej progów MOQ ceny jednostkowe gwałtownie rosną, ponieważ czas konfiguracji, wyrównanie narzędzi i kalibracja linii pozostają takie same niezależnie od wielkości. W realnych projektach zamówienia pod200–300 m²często noszą10–25% wyższa cena jednostkowaw porównaniu z partiami-średniej skali.
Większe ilości umożliwiają optymalizację uzysku materiału. Linie wykrawające-z kręgami zmniejszają ilość złomów, a standardowe rozmiary paneli poprawiają wydajność zagnieżdżania. W przypadku budynków-o mieszanym przeznaczeniu wykonawcy często łączą ekrany elewacyjne, panele balkonowe i elementy wewnętrzne w jedno skonsolidowane zamówienie, obniżając średni koszt bez zwiększania powtarzalności wizualnej.
5.2 Dodatki za czas realizacji produkcji i harmonogramy
Zwykle przebiegają standardowe cykle produkcyjne perforowanych paneli aluminiowych15–30 dni, w zależności od wykończenia i złożoności. Skompresowane harmonogramy wymagają pracy w nadgodzinach, podzielonych na segmenty serii lub równoległych linii powlekania-co zwiększa koszty.
Częstym błędem jest późne finalizowanie wymiarów elewacji. Pośpieszne zamówienia mogą zwiększyć koszty produkcji o8–15%zwłaszcza w przypadku niestandardowych wzorów perforacji. Najbardziej niezawodne podejście opiera się na trzech wyraźnych krokach:
- Zablokuj wymiary panelu przed rysunkami warsztatu konstrukcyjnego.
- Potwierdź próbki wykończenia przed masową produkcją.
- Dopasuj terminy dostaw do gotowości instalacji na miejscu.
Pewność czasu często ma większe znaczenie niż prędkość.
5.3 Czynniki kosztów pakowania, umieszczania w skrzyniach i transportu
Ceny usług logistycznych zależą od rozmiaru panelu, wrażliwości wykończenia i odległości wysyłki. Panele wielkoformatowe-wymagają skrzyń-z ramą stalową zamiast sklejki, co zwiększa koszt pakowania o20–40%ale zapobiegając deformacji krawędzi. Powierzchnie-o wysokim połysku lub anodowane wymagają folii ochronnych i warstw dystansowych, aby zapobiec ścieraniu.
Wykorzystanie kontenera również ma znaczenie. Zoptymalizowane wymiary paneli mogą poprawić szybkość napełniania kontenerów10–18%, bezpośrednio obniżając koszt transportu na metr kwadratowy. W przypadku projektów zagranicznych architekci coraz częściej określają wymiary paneli modułowych nie tylko pod kątem wydajności instalacji, ale takżestatek mądrzejszy, a nie cięższy.